2023年7月9日日曜日

セミスキナーとドロップ

セミスキナーとドロップが完成した。


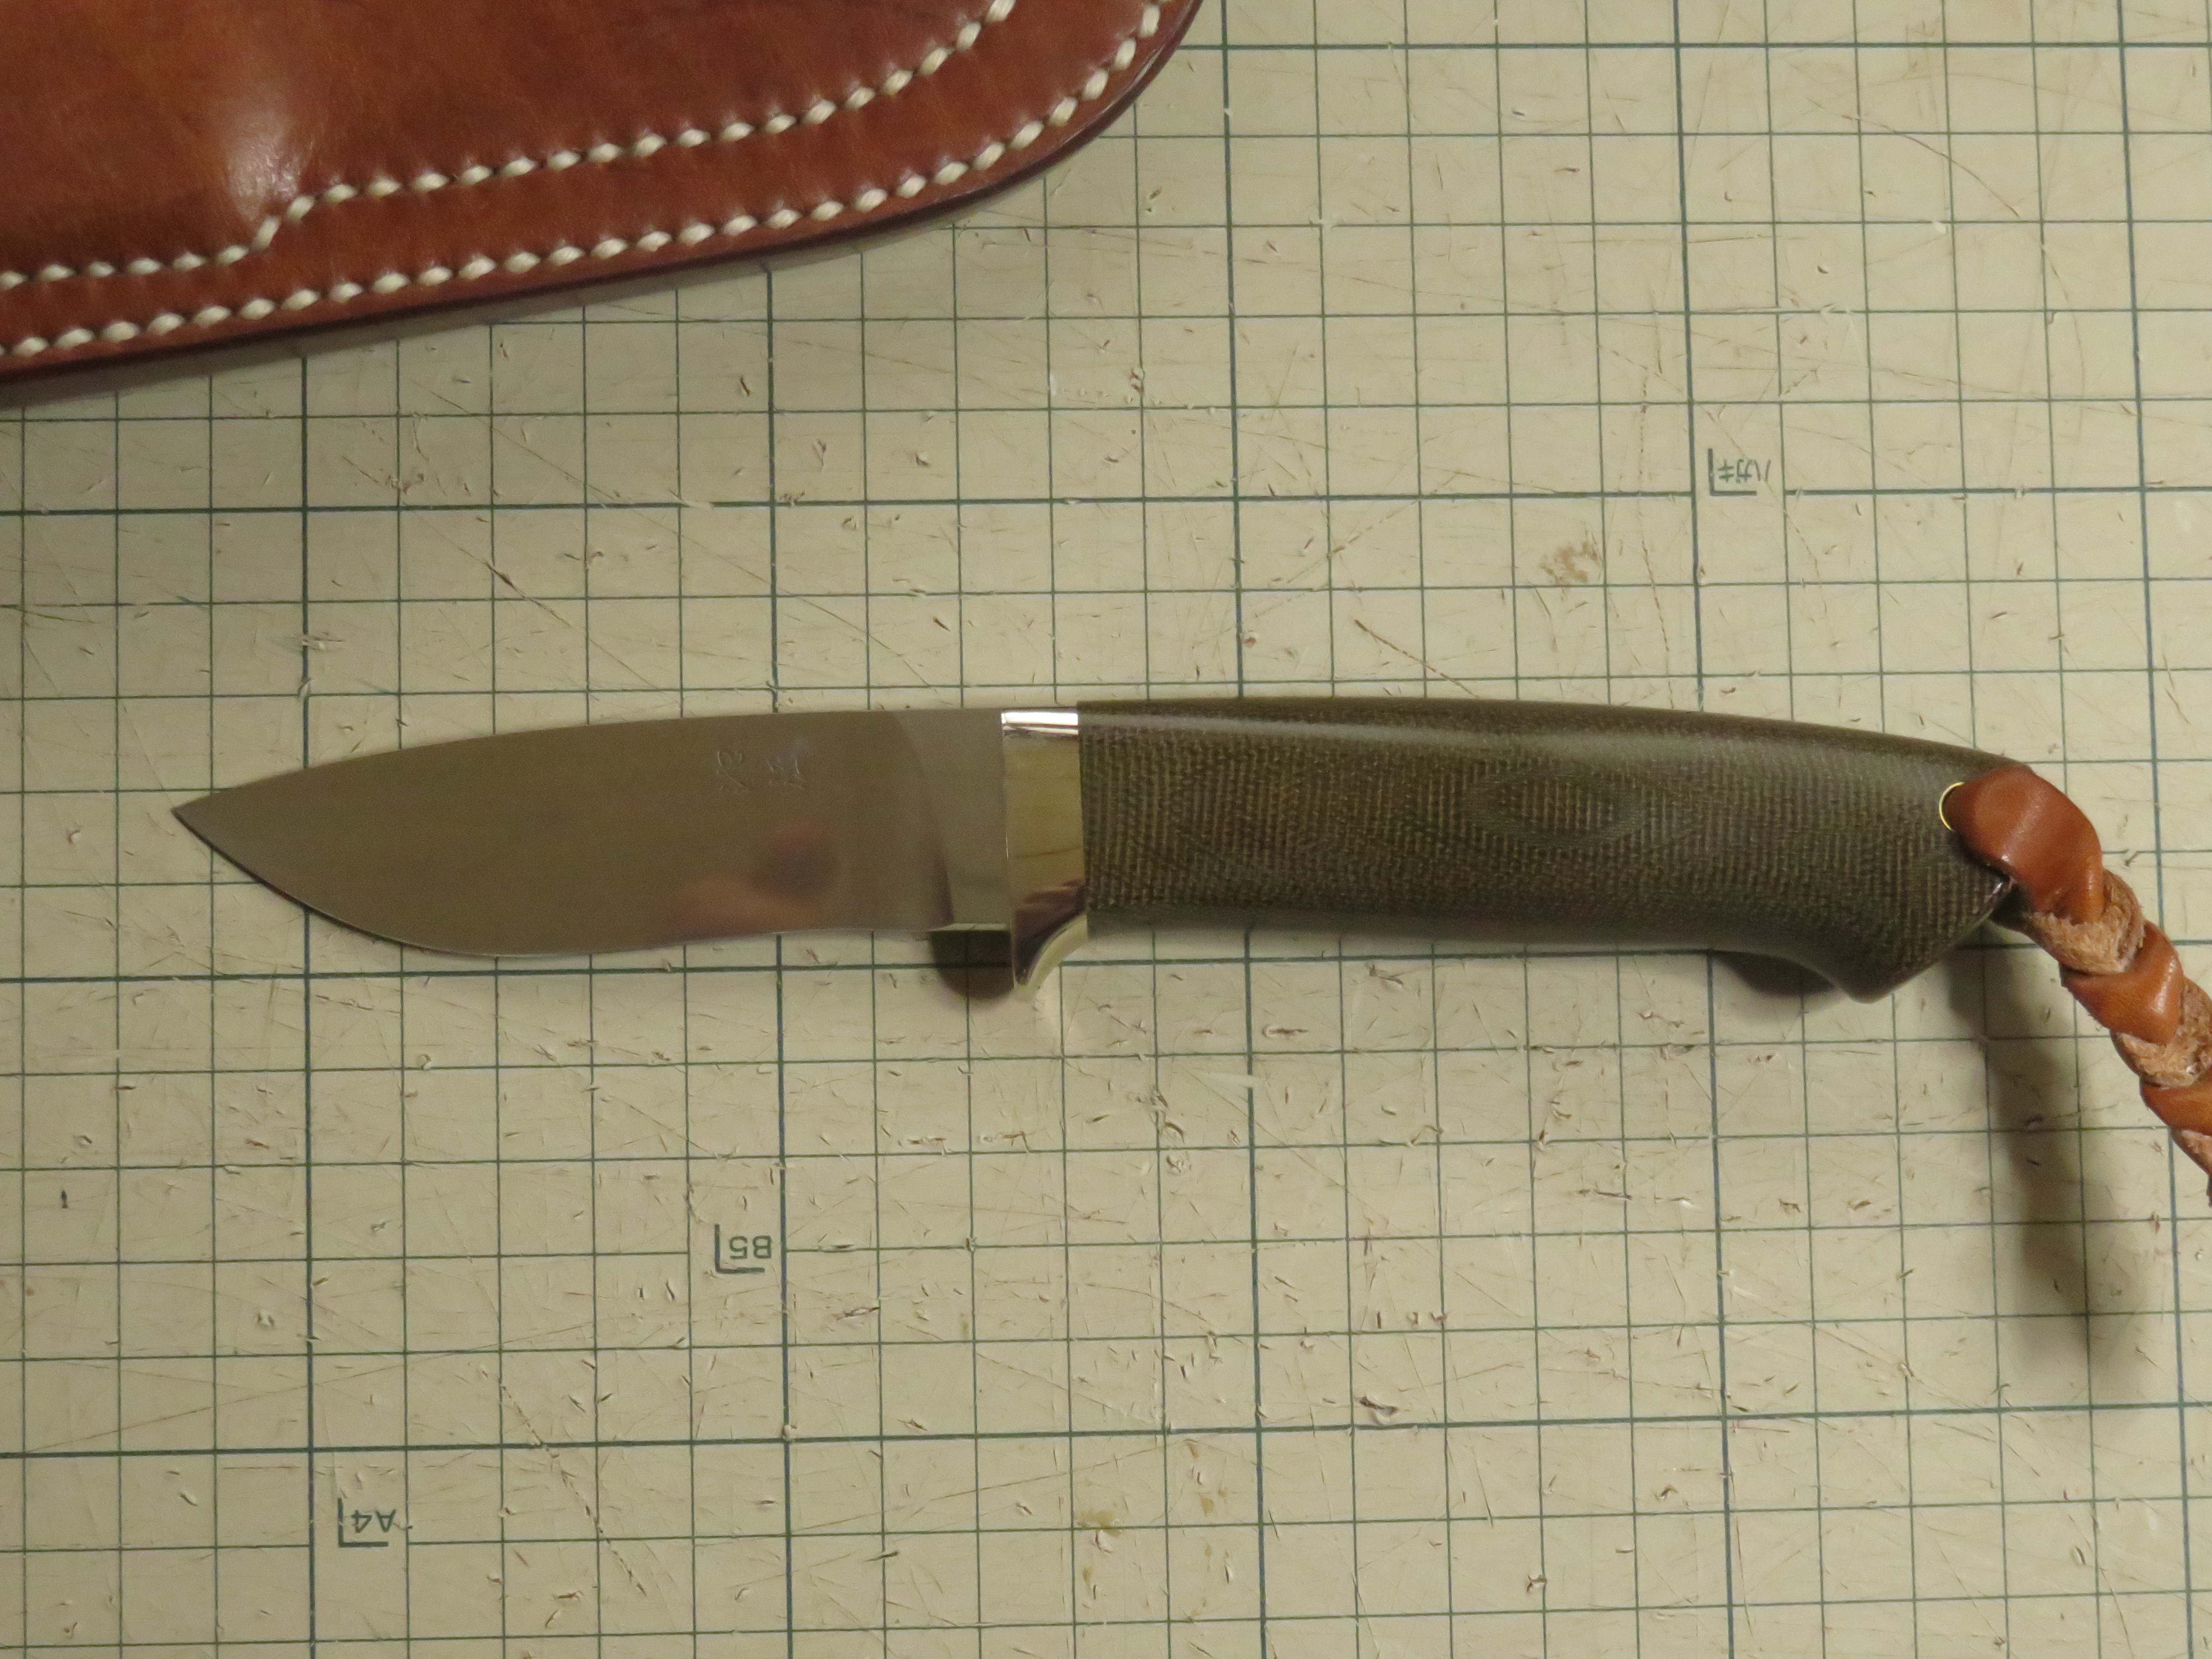
先ずはセミスキナー。

3.5incより僅かに大きいが、面倒だから呼びは3.5incという事にしとくw


ブレードは武生のスーパーゴールドⅡ(SPGⅡ)を低温焼き戻しで使った。SPGⅡは粘りがあるので、自分の場合硬さの出る低温焼き戻しで作る事が多い。

ヒドゥンタングって言うんだっけ?、厚物のグリーンキャンバスマイカルタにタングが突き刺さる構造になってる。
あえてピン留めはせずに、エポキシ接着剤だけで固定している。用途的に、これで十分だと思っている。
ヒルトは圧延材のニッケルシルバーに、ソングホールのパイプはあえて真鍮にしている。

4㎜程度あった鋼材だったが、背側を削り抜いて実質2.9㎜にしてある。フラットグラインドはこのぐらいの厚さでないと使いにくい。
削り抜くのは厄介なのだが、厚みの異なる鋼材を用意する事を考えれば、この方法も悪くはないか・・・

今回のセミスキナーとドロップの仕上げは1500番のヘアラインとした。
SPGⅡはものによって磨きにくい時がある。(何が違うのかは、組織を観察した限りでは分からない・・・)
この2本は生材の状態で磨きにくかったので、いつもの2500番のヘアラインでなく1500番とした。磨きにくい鋼材は番手の高いヘアラインはきれいに引けないので、このぐらいがいいと思う。

シースはセミスキナーなのでトリプルステッチにした。

次はドロップ。
これも3.5incより微妙に大きい。
いつもよりリカーブを大きくして、頭でっかちを強調してみた。
ドロップの機能を考えると、これぐらいにしてみてもいいと思う。

これもブレードはSPGⅡ。低温焼き戻しにしている。

ハンドルとフィッテイングの構成もセミスキナーと同じ。
材料全てが同じものから取ったので完全に兄弟ナイフだ。

これも削り抜いて2.9㎜としている。

ドロップは普通にダブルステッチとした。

このハンドル構造はボルトやピンがないので、見た目がシンプルなところがいい様に思う。
これもテーパータングともハーフタングとも違う手間があるが、面白味があるのでやっぱり好きだ。
しかしヒルトの加工が縦フライスが持ってないので厄介だ。
次にやる時は違う方法でやってみよう・・・




2023年7月7日金曜日

magnacutの熱処理


magnacutの試験片を熱処理した。
マトリックスアイダでATS34の条件とCRMO7の条件とmagnacutとして、三種類の条件で熱処理した。

とりあえず二つに分ける。
こういった事はあまりやった事がないが、案外砕ける様に割れるんだな。

硬さを正確に測るには、硬さ試験機のベットとの接触面の平面が出ていないといけない。
表面を磨いて思ったが、熱処理前に平面を出していてはずなのに結構歪んでいる。
焼鈍さなかったのが原因か。使う時は焼き鈍した方がよさそうだ。

硬さを測った。

概ねこんな感じ。
思った通りだった。
magnacutはオーステナイト化温度が高い必要がある事と、真空炉の気体冷却では冷却速度が足らないからなんだな。
しかしCRMO7の条件なら60ちょうどぐらいにならないかと期待したのだが・・・
オーステナイト化温度は1120℃が適正らしいが、普通のハイスでは温度が高すぎになるので、この中途半端な温度は困ったものだ。
ソルトバスで冷却も油冷を指定してやる方法もあるかもしれないが、絶望的な肌荒れとエッジは薄くできないのでS&Rの方法では無理だ。

以下は組織を観察してみた。
マトリックスアイダATS34の条件150倍。


マトリックスアイダATS34の条件600倍。


マトリックスアイダCRMO7の条件150倍。


マトリックスアイダCRMO7の条件600倍。


マトリックスアイダMagnaCutの条件150倍。MagnaCutとして熱処理したが、実際はD2(SKD11)の条件の様だ。

マトリックスアイダMagnaCutの条件600倍。

600倍は横の画角がちょうど100μm。
マトリックスアイダだとATS34とCRMO7のオーステナイト化温度は同じだが、magnacutの条件はD2と同じと思われるので、ATS34やCRMO7より数十℃低い。
焼き戻し温度はATS34は二次硬化する高温焼き戻しで、CRMO7は硬さを優先するため極低温の焼き戻しになる。D2は低温であるものの、二百数十度の焼き戻し温度となっている。
熱処理後の組織は三通りの条件で本質的な違いは見られない。

表面磨いた感じでは非常に磨き辛い。耐摩耗性は抜群なのだろう。
硬さが低くてもこの耐摩耗性ならば、案外使えるのかもしれない。

ちょっと考えがあるので、もう片方の試験片でさらに実験してみる。


2023年6月29日木曜日

レミントンM870


レミントンM870だが、手放す事にした。
猟仲間から貰ってはじめて所持した銃で愛着はあったが、ライフルを所持して使う機会もなくなっていた。
今度更新だったのだが、ちょうど猟仲間がM870を探していたので譲る事にした。

数年前に訳あって委託保管していた時に、この銃は絶対に手放さないとの思いで名入れしてあった。

平筒のスラッグ銃身にも名入れしてある。
バックショットは使用自粛から禁止になりそうだし、鳥猟もやらないので、この先猟で使う機会もなさそうだ。
皿撃ちも面白いけど、年に一度トラップをやる程度だったし・・・

先週バラ弾はトラップやりに行って処分したが、スラッグがまだ大分残っていた。

昨日仕事サボって射場に行ってきた。
平日の射場は空いてていいなw

先ずは50ⅿ委託で308サコ―のボルト。
レミントン?何グレインだか分からない謎の猟用の弾を6発撃った。
まあ上出来か・・・

続いて同じく50ⅿ委託で、30-30のウィンチェスターM94。
5発撃ってみた。
いつもはフェデラルの150グレインを使ってるが、今回はレミントンの150グレインを使った。
やや右よりだがアイアンサイトだから、まあこんなもんか?


スラッグ70数発撃ち尽くした・・・


さすがに途中で肩が痛くなって嫌になってきたので、ストックに丸めたタオル貼り付けた。
許可貰って初めて射場に連れて行ってもらった時に50発撃った事はあるが、これだけいっぺんにスラッグ撃ったのは久しぶりだ。

的を貼り換えて、最後に5発撃ってみた。
50mを座って膝に肘を当てた姿勢。
フィオッキのブリネッキ弾。一発だけ大分ずれたが、他はそれなりに纏まった。
もう集中力がなかったw
今までよく使ったM870も、最後に存分に撃ててよかった・・・


お終いに308サコ―のボルトで150ⅿを試しで撃ってみた。
ラプア155グレインの射撃用の弾を委託で5発。
的が小さくてスコープの倍率を10倍にしてもよく見えないw
やや右よりだな・・・


ちょっと宣伝?
10月7日と8日に行われる安来アウトドアナイフショーに出てみる事にした。
4年前に一度出た事はあるが、コロナの影響で刃物まつりが中止になっていた。4年ぶりの開催だ。
しかし関の刃物まつりと被っていて、一体ナイフメーカーは誰が出るんだろうか?
まあどうせ売れないけど、2万円の招致費が貰えればいいかw
とりあえず今日申込書を送ったが、締め切りが6月30日だが大丈夫なんか・・・?


2023年6月4日日曜日

magnacutってどうなん?

鋼材支給でのご依頼で、mgnacutが送られてきた。
自分では使ってみる気はない鋼材だが、どんな特性なのかは興味があるw

Cr量を必要最小限に抑えて、Vの炭化物であるVCを多く含有させる事で、耐摩耗性を際立たした鋼材らしい。(Cr量が多いとVはCrとの複炭化物になるので、VC量は減る)
問題は焼入れ温度が一般的なステンレス鋼より高い事。ハイスほど高くもないのも困ったものだ。
それと冷却速度の問題もある。真空炉の様な気体冷却では、油冷と比べると硬さがHRcで1程度低くなる様だ。この辺はSPGⅡ、S30V、S35VN、ELMAXなどのV含有量が多い粉末鋼の特徴の様だ。

magnacutはラブレスのニューフィールドのご依頼なので、試験片を作るのに十分な大きさがある。
ニューフィールドのデザインはどうしたものかと思ったが、困ったときはHILTSさんのデザインでw
何種類かの熱処理条件を試してみたいので、多めに試験片は作る事にした。

表面を磨くいてエッチングする。
先ずは熱処理前の生材を観察してみる。

表面の600倍。横の画角が約100μmになる。
横方向が鋼材の長手方向。フラットバーだったので、おそらく圧延方向だと思う。
大きく目立つ炭化物でも、概ね2μm程度の様だ。通常の粉末鋼は3μm程度はあるので、非常に細かいと言える。

表面の150倍。
研磨がいい加減なので横方向に幾分研磨痕がある。それを考慮しても、観察する限りでは鍛流線の様なものは見られない。

断面の長手方向600倍。
上下が厚さ方向で、横が長手方向になる。

断面長手方向150倍。
表面と様子はあまり変わらない。
これも観察する限りでは鍛流線の様なものは見られない。

断面横方向600倍。
上下が厚さ方向で、横は長手に直角方向になる。

断面横方向150倍。
これも表面と様子は変わらない。

magnacutは聞いた話では磨きにくいらしい。
VCの炭化物が多ければ仕方がないかもしれない。
実際使った感じはどうなのだろうか?
耐摩耗性がいいのは刃持ちの良さに有利だが、肝心の研ぎがやりにくくなっては仕方がない。
その辺のバランスがどうなのか、実際の使った話があまりないのがなんとも・・・