2023年9月2日土曜日

二度焼入れする

magnacutの実験の続。
前回マトリックスアイダで、ATS34の条件、CRMO7の条件、magnacutの条件(D2か?)、で熱処理したものを再度マトリックスアイダでCRMO7の条件で熱処理した。
通常二度続けて焼入れするとオーステナイトに過剰に炭化物が溶け込んでオーバーヒートの組織になりやすい。
しかしもともとオーステナイト化の温度が足りないのなら、二度焼入れする事で適正状態に近づけるのではないかと考えた。

とりあえず硬さを測定してみた。

二度焼入れする事で確かにいくらか硬さは上がったが、思ったほどではなかった・・・
前回ATS34の条件が56.9だったので、硬さが上がる事は間違いない。しかしそれでもまだオーステナイトに固溶する炭素量は十分でないのかもしれない。


組織を観察しようとエッチングしたのだが、何故かなかなか腐食しない。
一回目の熱処理では普通にエッチングできたのだが、二回目はえらく腐食しにくかった。
もしかしたらCrの基地への固溶量が増えて耐食性がよくなっているのかもしれない。
そうだとするとオーステナイト化温度が足りないのは、硬さの問題だけでなく耐食性にも影響があるのかもしれない。

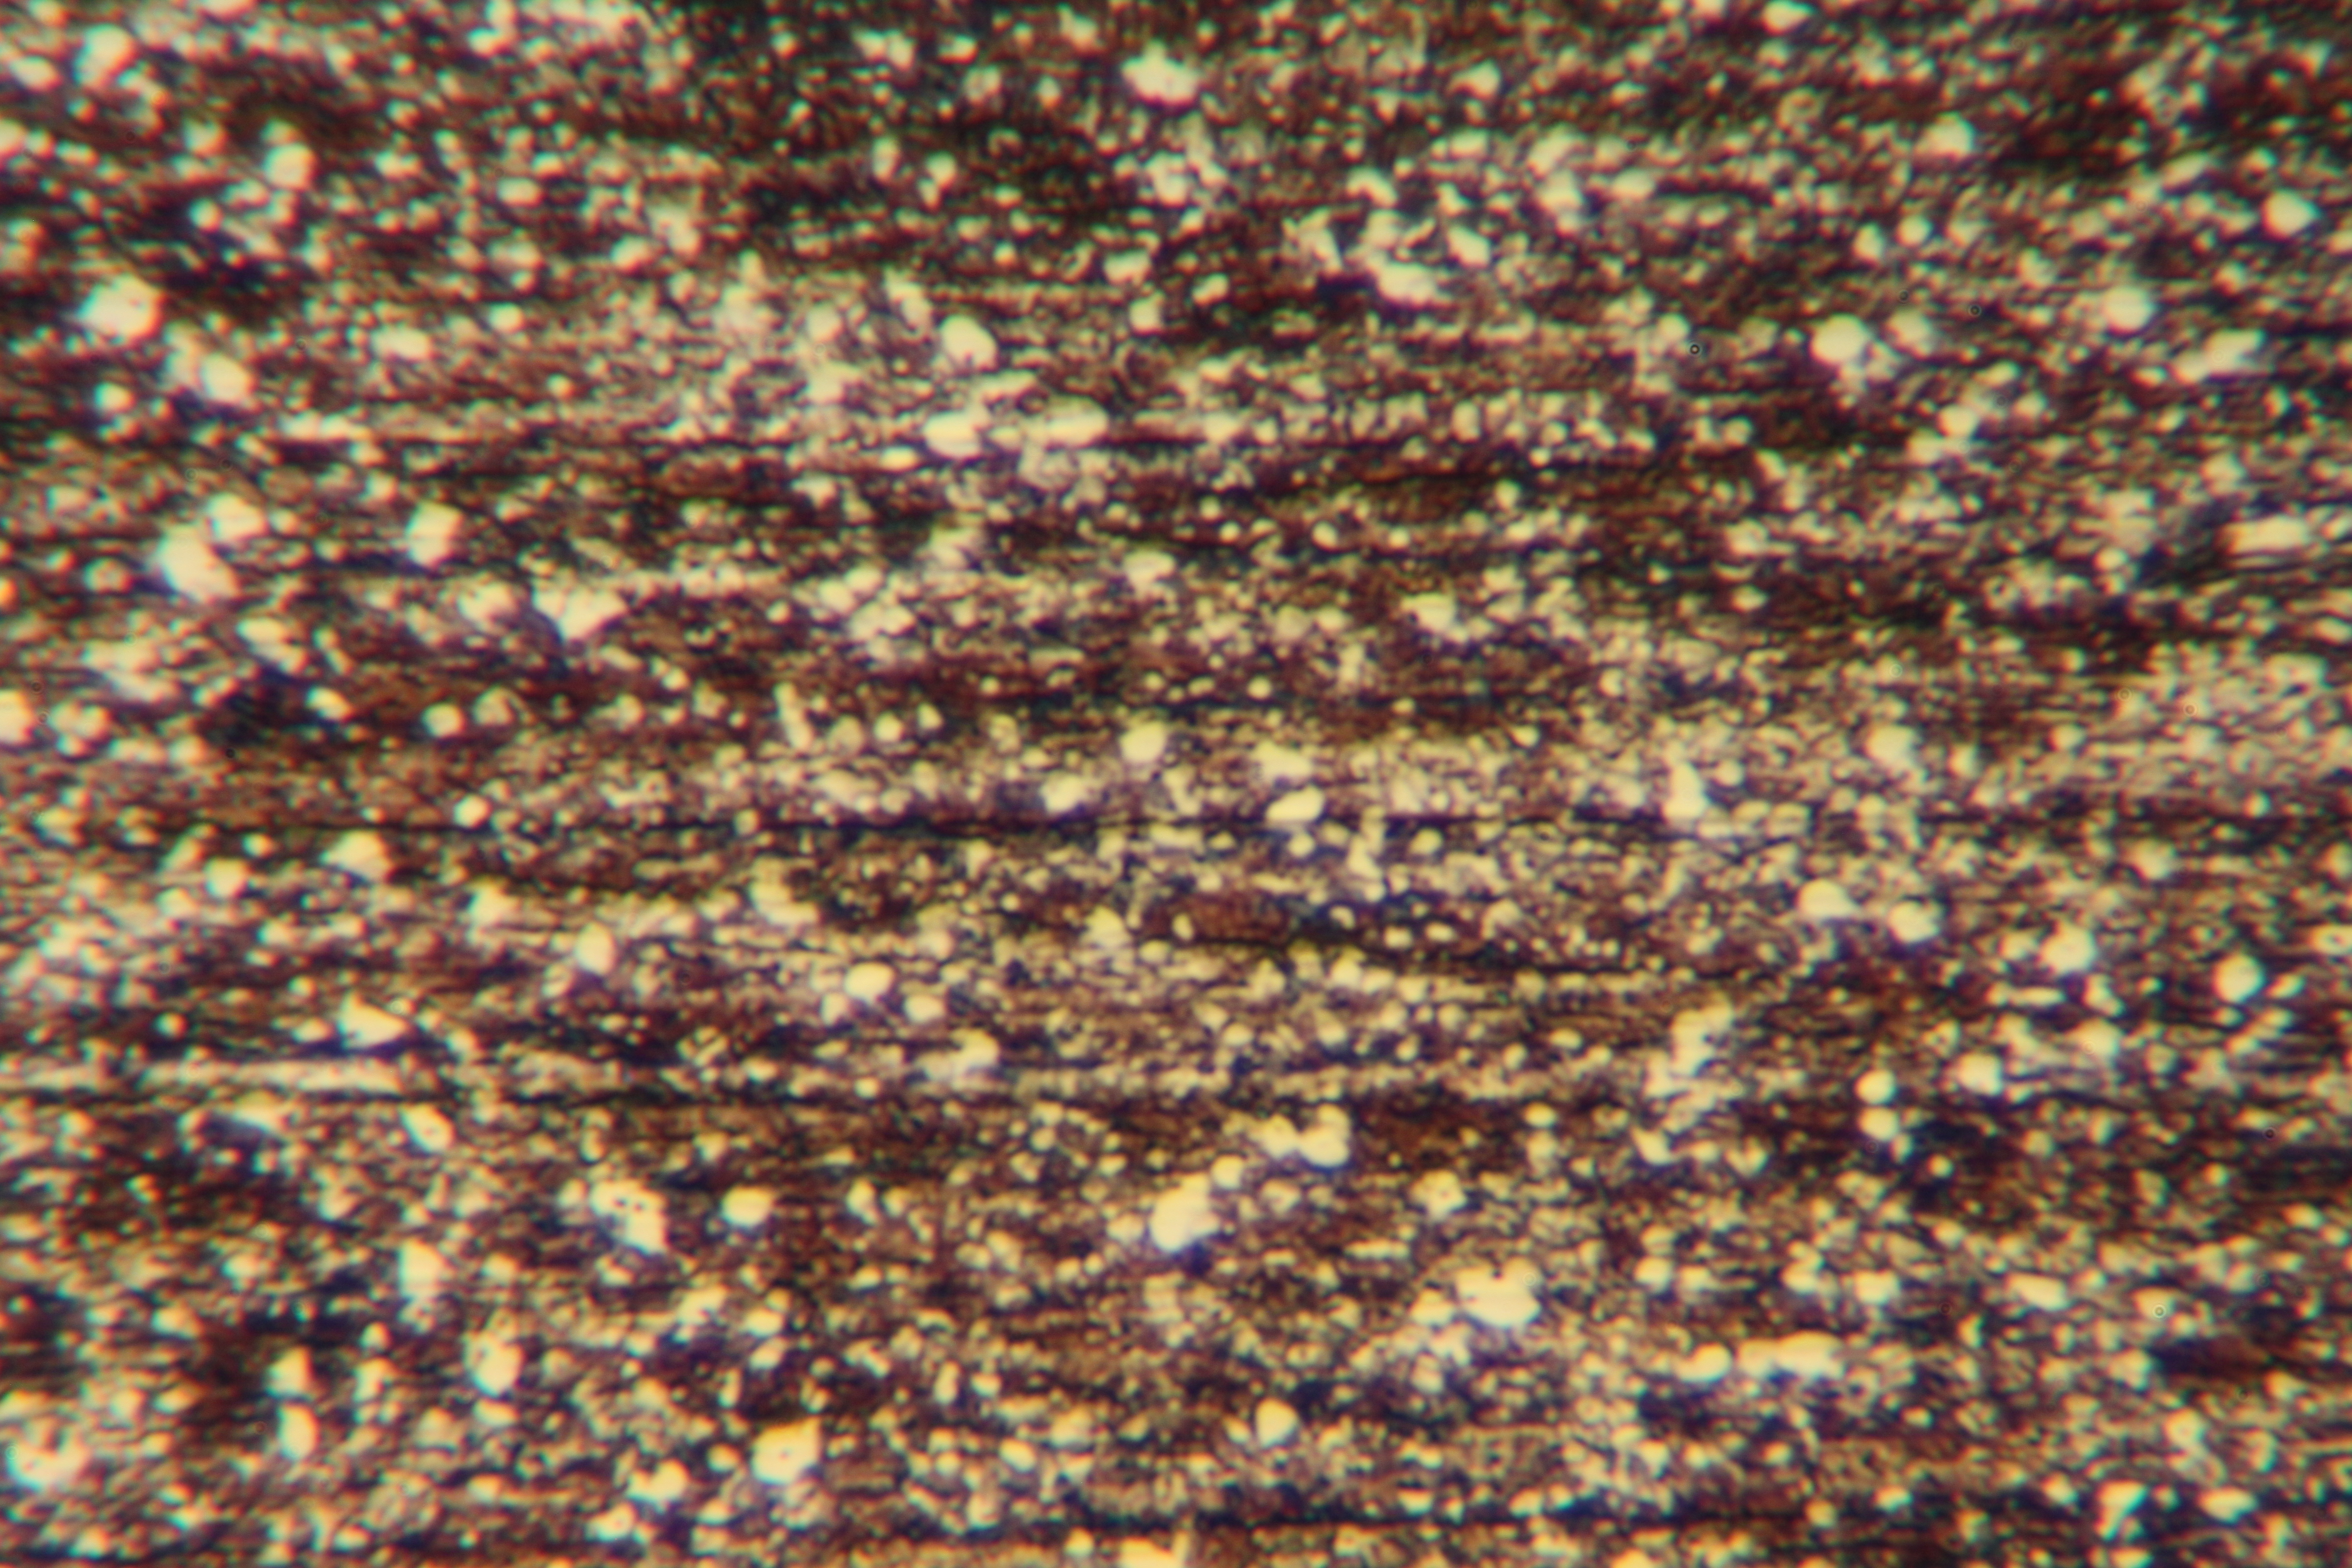
以下に組織観察した結果を貼る。
600倍の横の画角は約100μm。
エッチングに手間取って何回も研磨しなおさないといけなかった。研磨状態が悪くて今一な写真だが勘弁してほしいw
一回目ATS34の条件→二回目CRMO7の条件、600倍。

一回目ATS34の条件→二回目CRMO7の条件、150倍。

一回目CRMO7の条件→二回目CRMO7の条件、600倍。

一回目CRMO7の条件→二回目CRMO7の条件、150倍。

一回目magnacutの条件→二回目CRMO7の条件、600倍。

一回目magnacutの条件→二回目CRMO7の条件、150倍。

参考までに。
magnacut生材、600倍。

magnacut生材、150倍。

三通りの熱処理条件になったが、概ねどれも大きな違いはなかった。
写真では研磨状態が悪くてはっきりしないが、基地の異常な粗大化や炭化物の溶け込みすぎは観察のかぎりでは見られなかったので、熱処理としては適正の範囲なのだと思う。

ATS34→CRMO7の順はATS34の条件が高温焼き戻しなので、若干マルテンサイトからの炭素の吐き出しがあるため、僅かに硬さが低いのかもしれない。
CRMO7→CRMO7とmagnacut(D2?)→CRMO7の条件は誤差の範囲だと思う。
CRMO7の条件を二回続けるのが現実的な気がするが、はたして費用対効果を考えるとどうなんだろうか・・・
硬さだけで考えれば僅かに0.6~0.7程度の上昇しかないが、耐食性にはいい結果が得られるかもしれない。
究極的にはソルトバスで適正のオーステナイト化温度と保持時間を指定して、冷却も歪みを覚悟して油冷でやるべきなのかもしれない。
しかし肌荒れや薄く作る事ができないのであれば、やはり真空炉でやるしかない。
magnacutって厄介な鋼材だな・・・


2023年8月30日水曜日

VG10を使ってみる


試作がてら小ナイフを作る。
自分では使わない鋼材だが、VG10を使ってみる事にした。
熱処理は試しにマトリックスアイダで、ATS34の条件とCRMO7の条件でやってもらった。
画の上がATS34の条件で、下のはCRMO7の条件になる。ATS34とCRMO7は焼入れのオーステナイト化の温度は同じだが、焼き戻しの条件に違いがある。ATS34は二次硬化する高温焼き戻しだが、CRMO7は硬さ優先の極低温の焼き戻しになる。

VG10は炭素量に対してのCr、Mo、Vの含有量からみて、焼入れのオーステナイト化温度は高目なんだと思う。
ナイフによく使われる鋼材だと、D2、440C、420J2、などは比較的オーステナイト化温度は低目でないといけないが、炭素量に対して炭化物傾向の大きい合金元素の含有量が増えるとオーステナイト化の温度は高くなる傾向がある。SPGⅡやATS34、S30Vなどや、CRMO7も炭素量に対してMoの含有量が多いのでオーステナイト化温度が高目でないといけない。
生材の状態では合金元素の多くは炭素と結びついて炭化物になってるいる訳だが、炭化物傾向が高いとオーステナイト化でなかなか分解できず、高温にならないと炭素が基地に十分溶け込まなくなる。低目のオーステナイト化では硬さが十分に出なくなる。

オーステナイト化温度の注意点としてもう一つは、基地に固溶する合金量がある。
耐食性に働くCrは生材においては炭化物中に存在する。MoやVもCrがある程度の量があると、Crとともに複炭化物として存在している。オーステナイト化温度が低いと合金元素が基地に十分溶け込まないので、耐食性などに問題が出る事がある。

しかし闇雲にオーステナイト化温度を高くする訳にもいかない。炭化物の過度の溶け込みはピン留め効果がなくなり、基地のオーステナイト結晶粒が粗大化する。必要以上の炭素の溶け込みも残留オーステナイトの増加により硬さが低下する。

とりあえず硬さを測ってみた。

ATS34の条件で59程度、CRMO7の条件で62程度というところか。焼き戻しの条件もあるのかもしれないが、思ったほど二次硬化は上がらないみたいだ。
ATS34がCRMO7の条件で63程度になり、ATS34の条件は60ちょうどぐらいなので、VG10の方が硬さが僅かに出にくいのかもしれない。Coの影響で冷却速度で真空炉だと不利なのだろうか。
VG10はマトリックスアイダに普通に出すとおそらくD2の条件で処理されるので、硬さは60ちょうどぐらいになるんじゃないかと思う。

余談ではあるが硬さの測定って意外と面倒なものだ。
測る物の表面状態でバラつきは大きく変わるし、そもそもが原理的に2/1000㎜単位の測定なので、色々な要因でバラつきが出る。
一回や二回程度ではとてもじゃないが正確な値を知る事は出来ない。
硬さ基準片を使って実際との差を確認して測定する必要もある。
熱処理屋さんがおまけで測ってくれる様なものは信用できない。
ある熱処理屋さんの硬さ測定は、実際より表示が1~2程度高目だった。

念のため組織を観察してみた。
マトリックスアイダATS34の条件600倍。横の画角がちょうど100μm。
研磨とエッチングがいい加減なので今一見にくいが、一次炭化物の大きさや分布はATS34に結構似ている。観察するかぎるでは炭化物の溶け込みすぎやオーバーヒートの兆候は見られない。

今回使ったのは2.6㎜厚のVG10だった。以前もっと厚い(4㎜程度?)のVG10の生材を観察した時はもうちょっと大きい気がしたので、厚みにより圧延比の違いで一次炭化物の細かさが変わるのかもしれない。
積層鋼はその傾向があって、コアレスになると相当圧延比がかかるためか、無垢材と比べて一次炭化物の大きさは非常に細かい物になっていた。

マトリックスアイダATS34の条件150倍。

マトリックスアイダCRMO7の条件600倍。
基本的に高温焼き戻し(ATS34の条件)とあまり変化がない。

マトリックスアイダCRMO7の条件150倍。

2023年8月10日木曜日

ゴローのワークブーツ


ゴローのワークブーツを買った。
前にS8の登山靴を作ってもらった時は注文から一か月ほどで出来たが、今は半年ほど納期が掛かるらしい。このワークブーツも5ヶ月ほど掛った。

足形取って作ってくれるので、フィット感はとてもいい。
お洒落なファッション的な靴と違って、登山靴的な武骨な作りがいい。

内側はS8なんかから比べるとシンプルな作りになってる。
その分軽くて軽快だ。

中底はベンズを使った作りになってる。
硬めの履き心地になるが、この方が耐久性もあるし吸湿性があって蒸れにくくていい。

表面に保革油を塗っておく。
この保革油は昔売ってたキウイのウエットプルーフみたいでなかなかいい。キウイのより塗りやすい。

実は嫁さんとお揃いで作ってもらった。
嫁さんには中底に合成ゴム製を勧められたが、あえてベンズで作ってもらった。
合成ゴムは軽くて柔軟性があるので、履き心地がいいらしい。
その代りに嫁さん用には特製の中敷きを入れてもらった。

猟で使ってるS8は今年で7年になるんだな。

 
まだ真新し感がありすぎて、なんとなく気恥ずかしい。
使い込めば質感も落ち着いてくるだろう。
長年使って経年変化を楽しめるのがいい。

おまけ。
夏バテ気味だった工場長は元気に過ごしている。
しかしこの夏も暑いねw

2023年7月21日金曜日

工場長のめい

先週ㇴコ工場長のめいの様子が変だった。おしっこが出にくいみたい。
数年前に尿道結石ができてから治療食を与えていた。
それ以降は結石ができる事もなく元気に過ごしていた。


先週は週末が三連休だったので、お医者も休みだった。
週明けにお医者に連れて行って診てもらった。
検査をしたところ、とくに大きな問題はないが腎臓と甲状腺の数値がちょっと高めとの事だった。おしっこの検査もしてもらったが、とくに結石の兆候はないとの事で安心した。
腎臓は高齢のㇴコには仕方がないところがある。
甲状腺は何だろか?と思ったが、これも年取ると悪くなってくるものらしい。
とりあえず様子を見て秋頃にまた検査して、必要なら薬を服用しましょうとなった。
今週後半には元気になってきたから、急に暑くなって夏バテ気味だったのかもしれない。


 めいは今年の9月で15歳になる。
最近体重減ってきたか?と思ったが、去年より100gほど減ったが5.3㎏あった。
最盛期で6㎏ちょっとあったが、歳相応に徐々に減ってきたみたいだ。
じゅんの時もそうだったが、ㇴコも13歳を越えると歳を取ったなと思えてくる。
あんこがいた頃は二匹でチョロチョロ工場と事務所を遊びまわっていたが、ここ数年は寝てばかりが多くなってきた。

病院で新しい子どうですか?と聞かれた。欲しい気もするがどうしたものか。
最近は猫って野良が少なくなって、捨て猫は滅多にいないらしい。
猫は買ってくるか保護猫を貰ってくるのが多くなってるんだとか。
そういえばうちの周りもこの10年ぐらいで野良猫が大分少なくなった。そうしたら急にネズミが増えてきた。
やっぱり野良猫もある程度はいた方がいいらしい。色々問題もあるのかもしれないが、ある意味自然の一部として機能していたのだろう。
めいも元は野良だったんだよなw

2023年7月9日日曜日

セミスキナーとドロップ

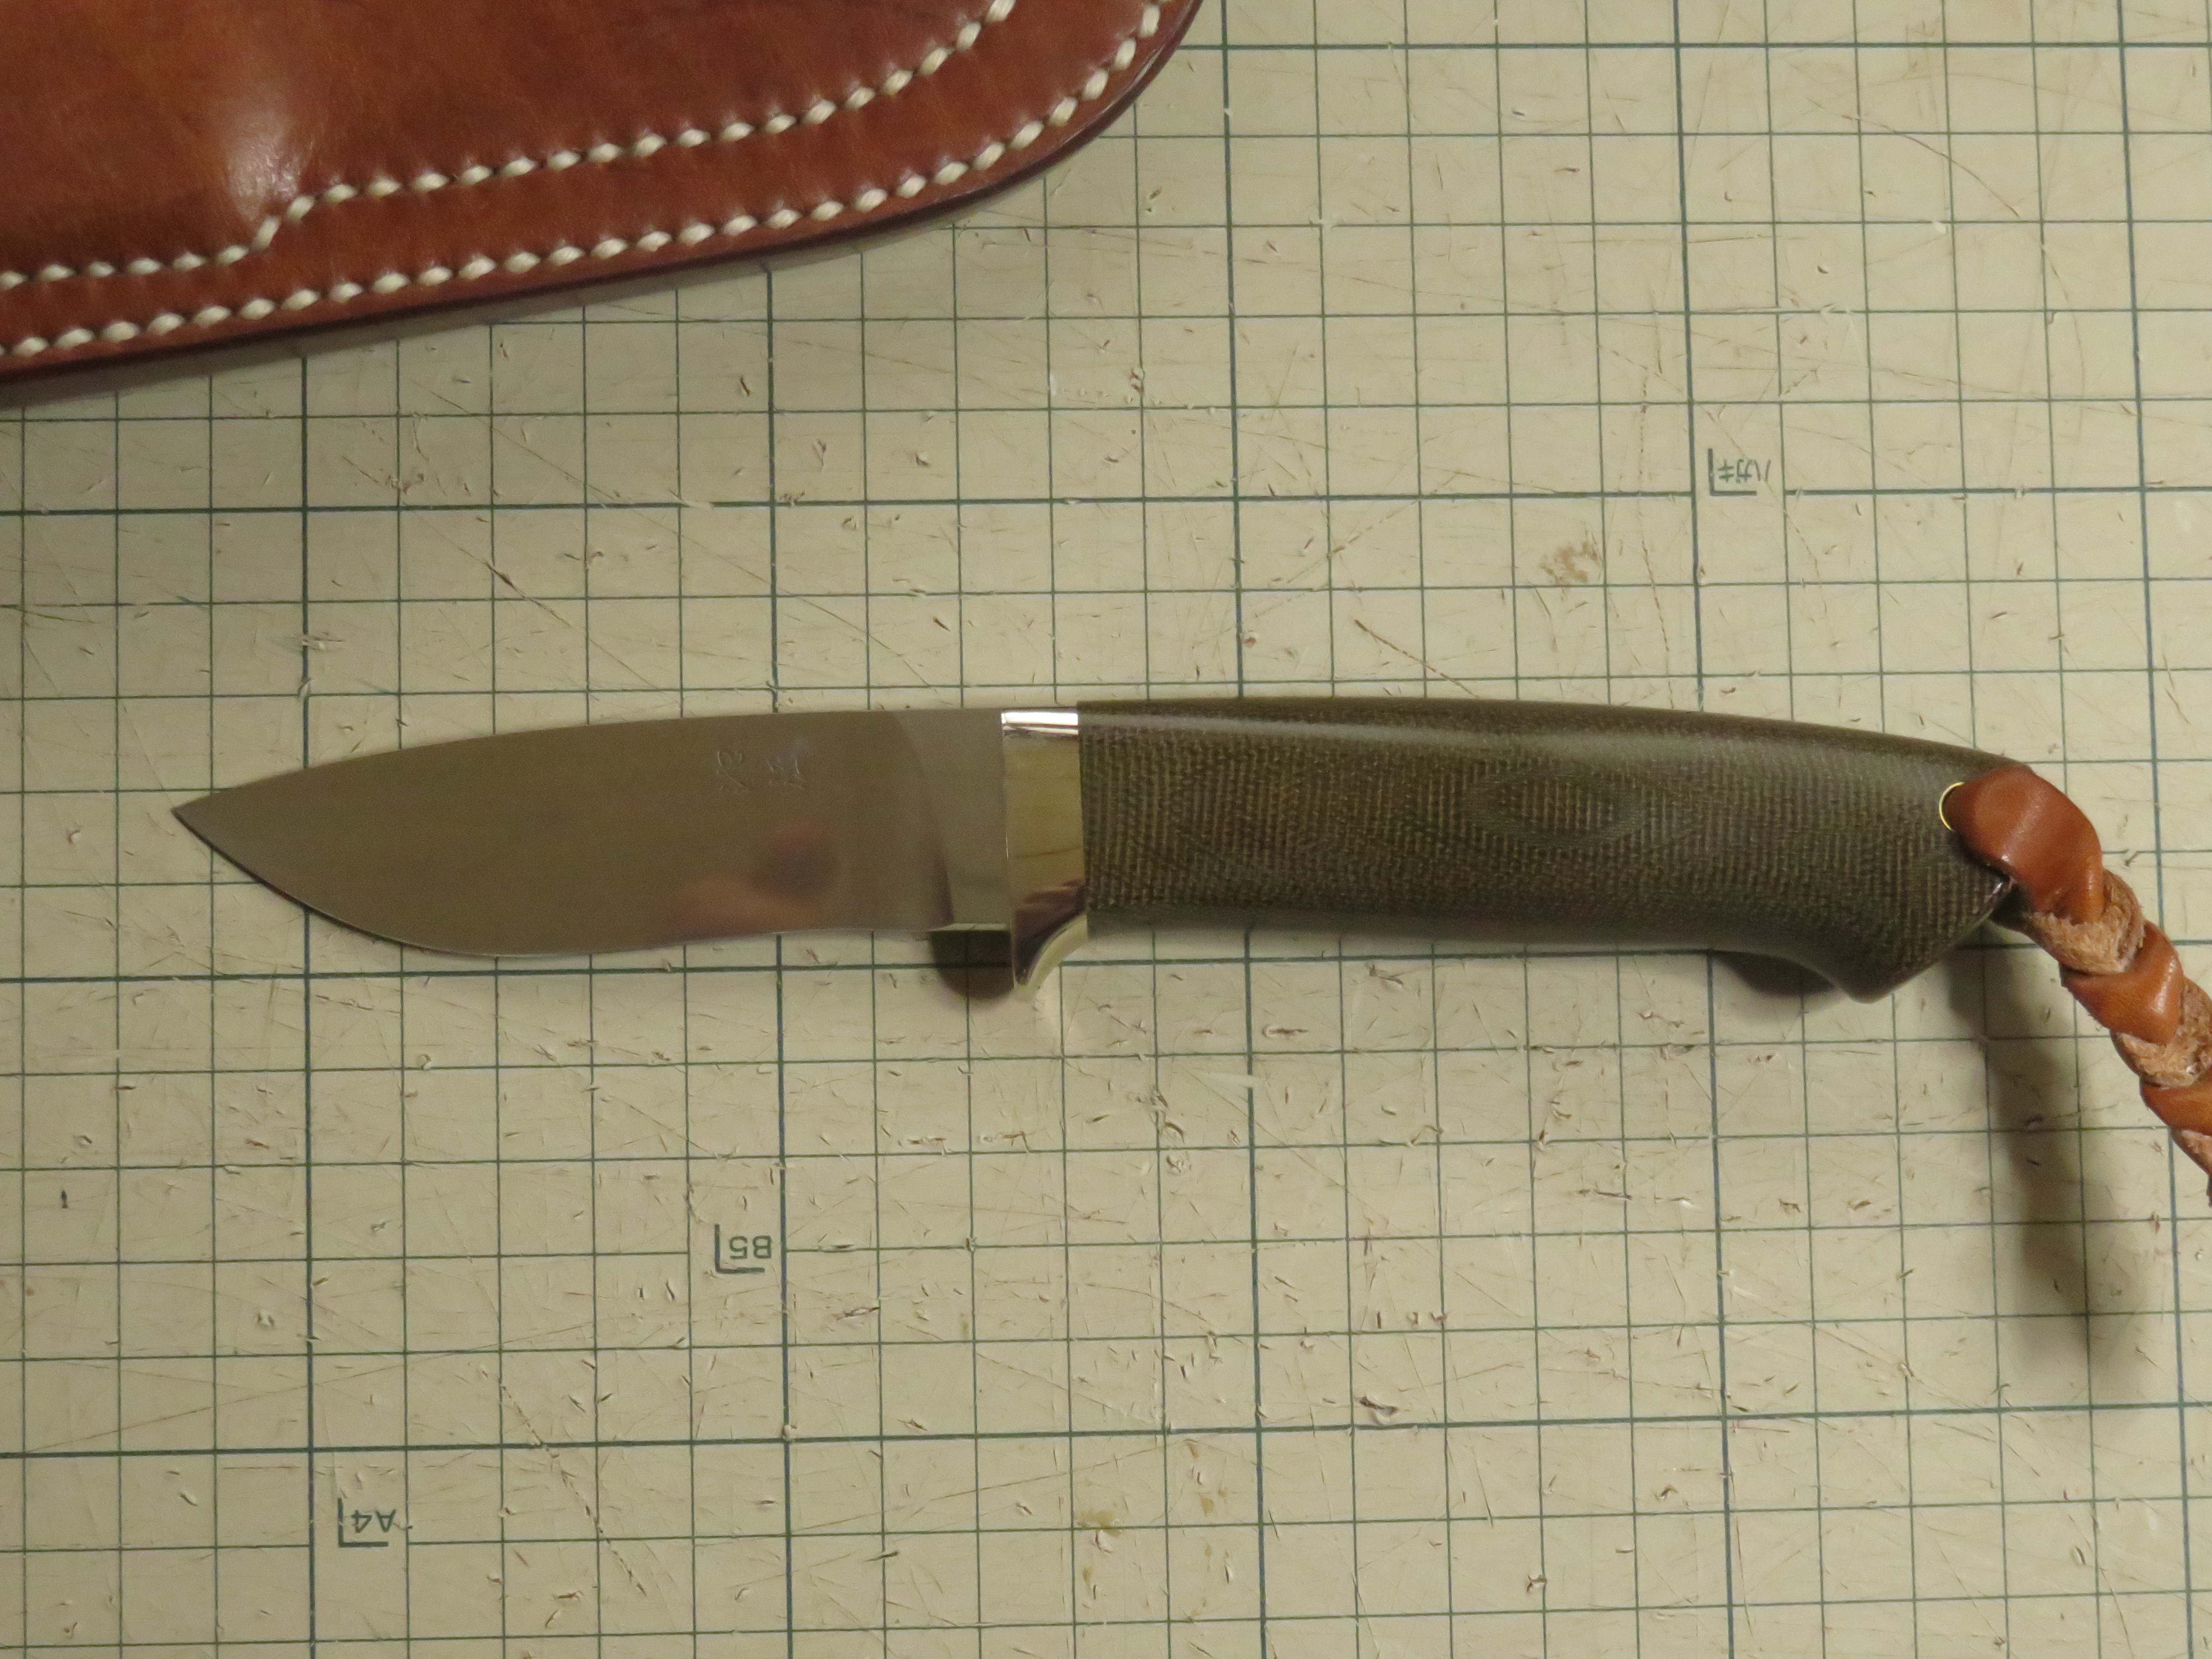
セミスキナーとドロップが完成した。


先ずはセミスキナー。

3.5incより僅かに大きいが、面倒だから呼びは3.5incという事にしとくw


ブレードは武生のスーパーゴールドⅡ(SPGⅡ)を低温焼き戻しで使った。SPGⅡは粘りがあるので、自分の場合硬さの出る低温焼き戻しで作る事が多い。

ヒドゥンタングって言うんだっけ?、厚物のグリーンキャンバスマイカルタにタングが突き刺さる構造になってる。
あえてピン留めはせずに、エポキシ接着剤だけで固定している。用途的に、これで十分だと思っている。
ヒルトは圧延材のニッケルシルバーに、ソングホールのパイプはあえて真鍮にしている。

4㎜程度あった鋼材だったが、背側を削り抜いて実質2.9㎜にしてある。フラットグラインドはこのぐらいの厚さでないと使いにくい。
削り抜くのは厄介なのだが、厚みの異なる鋼材を用意する事を考えれば、この方法も悪くはないか・・・

今回のセミスキナーとドロップの仕上げは1500番のヘアラインとした。
SPGⅡはものによって磨きにくい時がある。(何が違うのかは、組織を観察した限りでは分からない・・・)
この2本は生材の状態で磨きにくかったので、いつもの2500番のヘアラインでなく1500番とした。磨きにくい鋼材は番手の高いヘアラインはきれいに引けないので、このぐらいがいいと思う。

シースはセミスキナーなのでトリプルステッチにした。

次はドロップ。
これも3.5incより微妙に大きい。
いつもよりリカーブを大きくして、頭でっかちを強調してみた。
ドロップの機能を考えると、これぐらいにしてみてもいいと思う。

これもブレードはSPGⅡ。低温焼き戻しにしている。

ハンドルとフィッテイングの構成もセミスキナーと同じ。
材料全てが同じものから取ったので完全に兄弟ナイフだ。

これも削り抜いて2.9㎜としている。

ドロップは普通にダブルステッチとした。

このハンドル構造はボルトやピンがないので、見た目がシンプルなところがいい様に思う。
これもテーパータングともハーフタングとも違う手間があるが、面白味があるのでやっぱり好きだ。
しかしヒルトの加工が縦フライスが持ってないので厄介だ。
次にやる時は違う方法でやってみよう・・・